:+86 15106109009
:sales@couplingzy.com
 da


Sådan måles hårdheden af tynde nitrerede lag: Hvorfor UCI Ultralydshårdhedstestere er industristandarden
Nitrering er en almindelig overfladeforstærkningsproces i maskinfremstilling, præcisionsforme og komponentbearbejdning. Det er også meget brugt på kraftoverførselsdele såsom gear, aksler og fleksible akselkoblinger . Processen danner et tyndt, tæt, ultrahårdt nitreret lag på emnets overflade, hvilket forbedrer slidstyrke, udmattelsesbestandighed og korrosionsbestandighed.
Det nitrerede lag er tyndt og hårdt. Typisk tykkelse er kun 0,1-0,5 mm, og overfladehårdhed kan overstige 1000 HV. At måle hårdheden af et så tyndt lag og kontrollere nitreringskvaliteten nøjagtigt har længe været en kerneudfordring i varmebehandlingsindustrien. Traditionelt testudstyr er tilbøjeligt til at forvride data og kan beskadige emner. Test af nitrerede dele med en UCI ultralyds hårdhedstester er derfor blevet standardløsningen. Det bruges i vid udstrækning til ikke-destruktiv hårdhedstest af færdige nitrerede produkter og til hårdhedstest på stedet i kvalitetskontrol.
I. Kernesmertepunkter ved traditionel hårdhedstestning for nitrerede dele
1. Indrykninger for dybe, trænger ind i det nitrerede lag og forvrænger dataene
Konventionelle Rockwell- og Vickers-testere påfører høje belastninger og efterlader dybe fordybninger. De slår let igennem det tynde hærdede lag ind i grundmaterialet. Aflæsningen er så en blandet hårdhed af det nitrerede lag og substratet, som ikke afspejler den sande hårdhed af den nitrerede overflade. Dette fører til fejlvurderinger og forkerte inspektionsresultater, og det opfylder ikke inspektionsstandarderne for præcisionsnitrerede dele.
2. Destruktiv test, der ikke kan beskytte færdige emner
Nitrerede dele er for det meste færdigbearbejdede produkter med strenge krav til overfladefinish og integritet. Traditionel hårdhedstestning er semi-destruktiv eller destruktiv og efterlader synlige fordybninger. Dette kan beskadige delens udseende og ydeevne, og præcisionskomponenter som f.eks gearkobling tandflanker, stifter og akseltapper kan endda blive kasseret. Som følge heraf er kun prøveudtagningsinspektion mulig. 100 % batchinspektion af færdige produkter kan ikke opnås, hvilket efterlader et stort hul i kvalitetskontrollen.
3. Begrænset anvendelighed: komplekse og uregelmæssige emner kan ikke testes på stedet
Bænkhårdhedstestere er omfangsrige og kræver, at prøver skal tages til et laboratorium. Store forme, lange skafter og tunge fleksibel metalkobling komponenter kan ikke testes som en helhed. Leeb-testere er stærkt påvirket af emnets tykkelse, overfladekrumning og overfladeruhed, så deres data svinger og repeterbarheden er dårlig. Kanter og hjørner, tandrødder, indvendige boringer og buede overflader er svære at teste pålideligt, så disse metoder kan ikke opfylde forskellige produktionsbehov.
II. Kernefordele ved ultralydshårdhedstestere til nitrerede dele
1. Mikroindrykningspræcision, specielt velegnet til tynde nitrerede lag
Ultralydshårdhedstestere arbejder efter UCI-princippet (Ultrasonic Contact Impedance). Fordybningen er ekstrem lille og lavvandet, så den trænger ikke ind i det hærdede lag. Testeren fanger den sande hårdhed af den nitrerede overflade og løser det langvarige problem med at teste tynde nitrerede lag nøjagtigt.
Instrumentet konverterer mellem hårdhedsskalaer som HV og HRC. Lag-for-lag testning med fast punkt giver også en hårdhedsgradient fra overfladen til underlaget. Dette viser den nitrerede beholderdybde og ensartetheden af nitrering og giver virksomheder nøjagtige data til optimering af nitreringsvarmebehandling og justering af produktionsprocesser.
2. Ikke-destruktiv test af færdige nitrerede produkter
Dette er en mikroskade, ikke-destruktiv testanordning. Efter test viser overfladen næsten ingen synlige mærker, og den færdige nitrerede struktur og præcision er uskadt. Det er ikke nødvendigt at skære eller slibe prøver fra emnet. Færdige støbeforme, gear, hydrauliske dele, akseldele og kobling komponenter kan samles direkte efter test. Metoden passer både til batchprøvetagning og 100 % kontrol af færdige produkter, og den reducerer produktionstab og kontrolomkostninger kraftigt.
3. Bærbar og effektiv, understøtter test på stedet
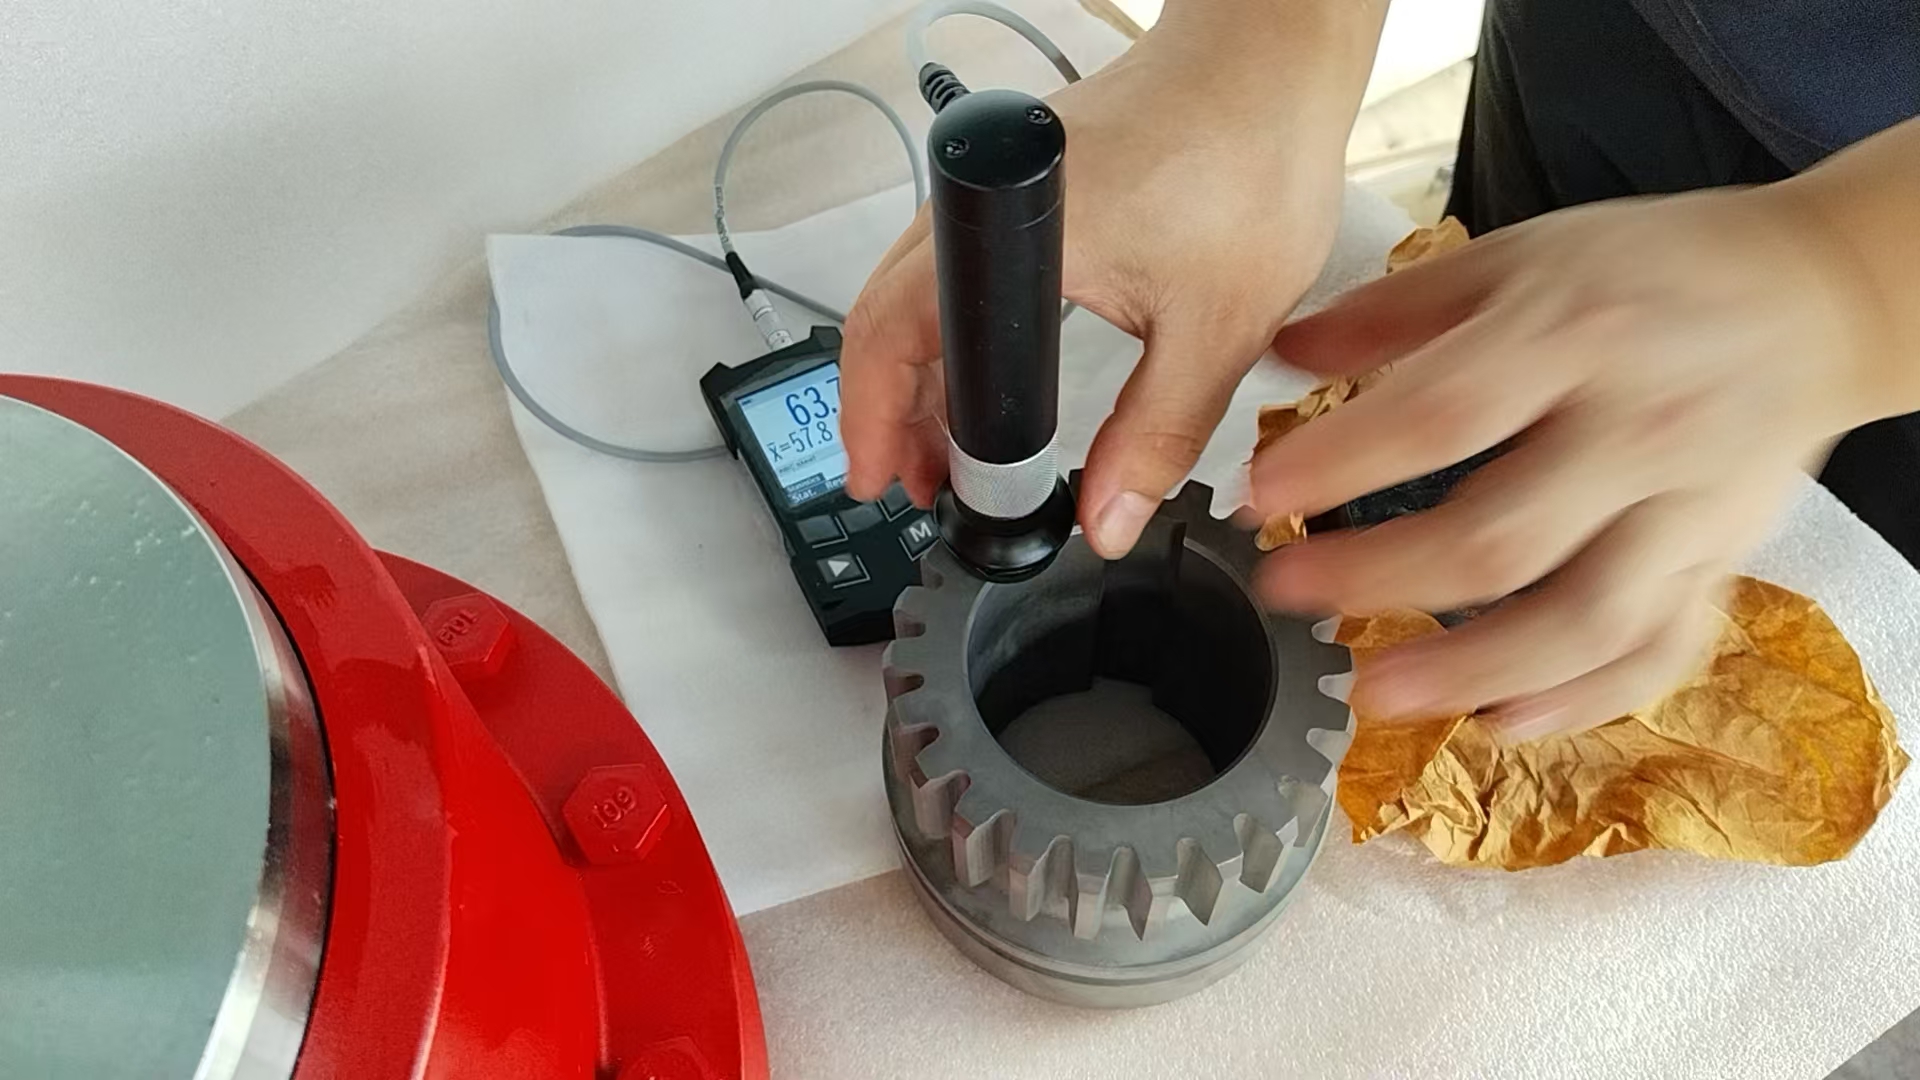
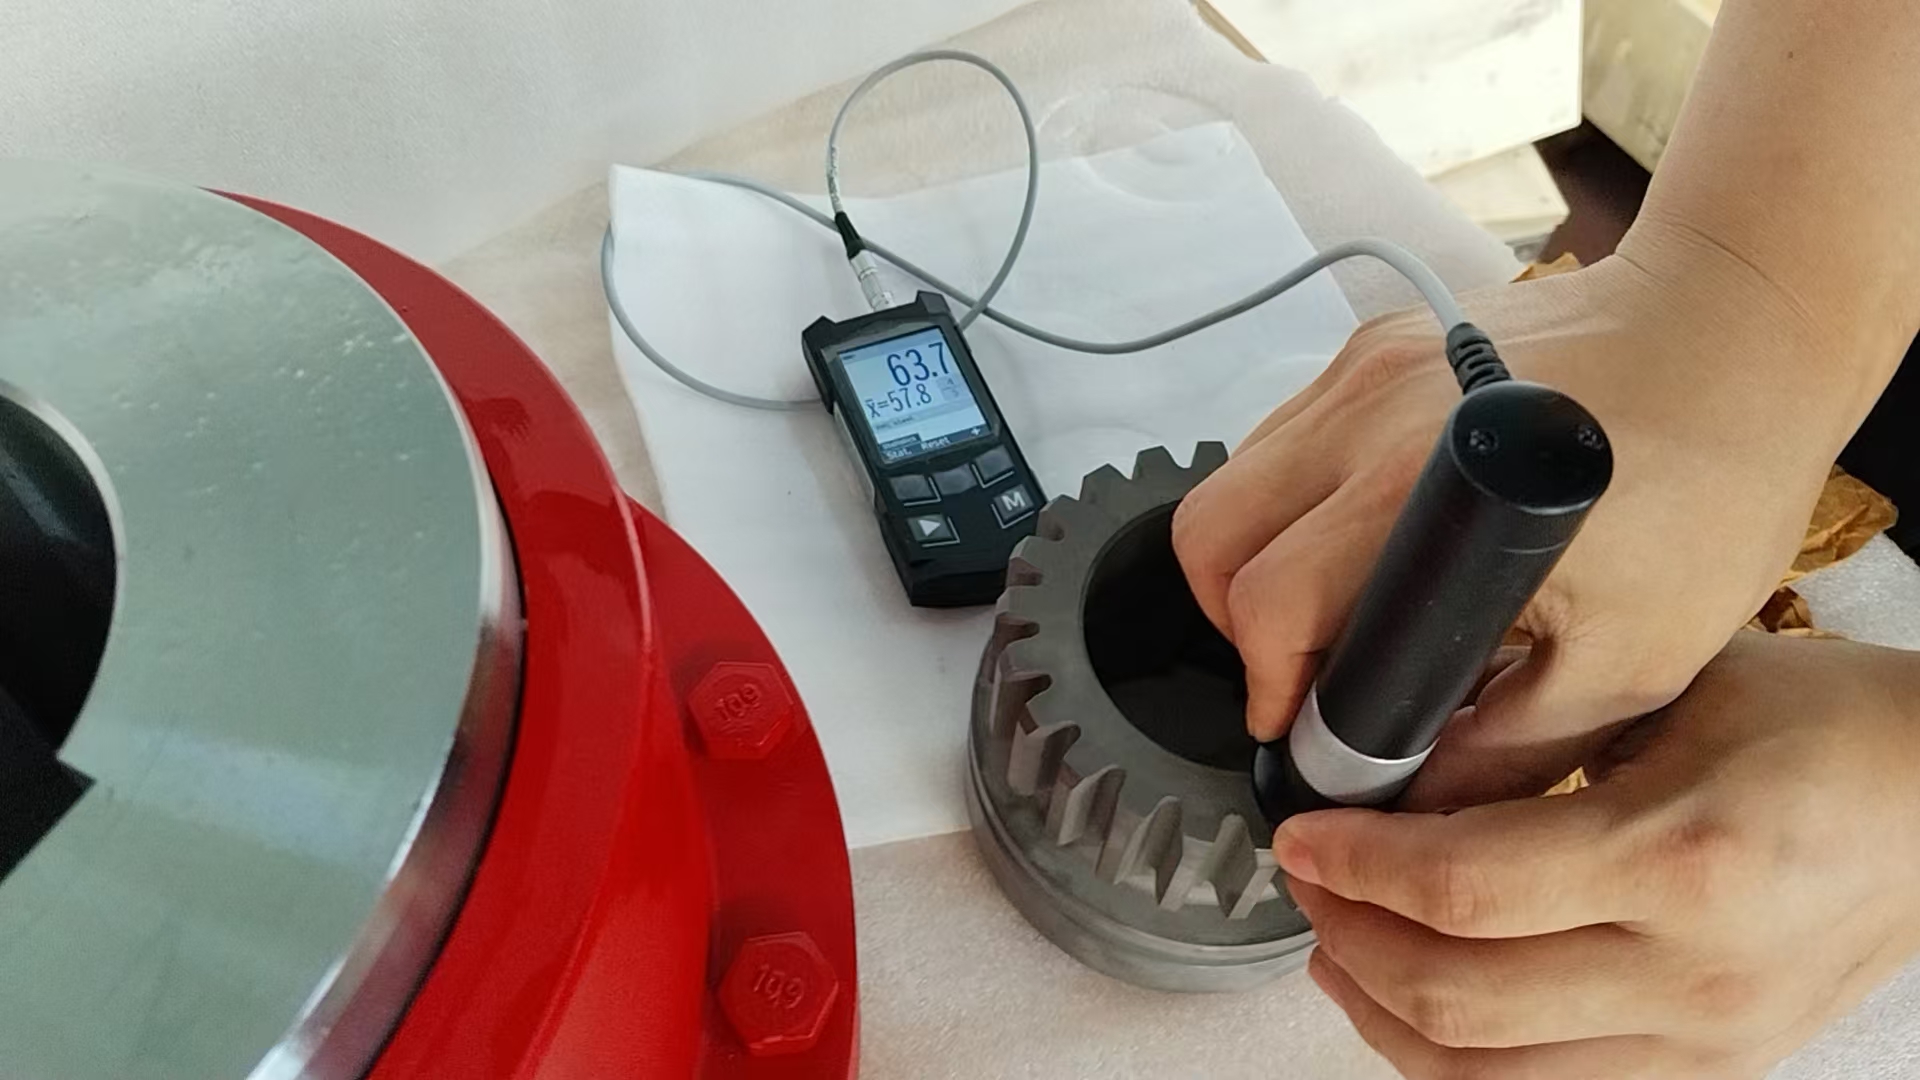
Instrumentet har en letvægts krop og en kompakt, fleksibel sonde, så det er ikke begrænset af pladskravene til bordudstyr. Test kan udføres direkte i varmebehandlingsværkstedet eller på produktionsstationen.
Det når buede overflader, koniske overflader, indvendige boringer, tandrødder, kanter og hjørner og andre steder, som konventionelt udstyr ikke kan få adgang til. Eksempler inkluderer indvendige og udvendige tænder af gearkoblinger, flanger og halvkoblingsnav . Store emner behøver ingen adskillelse eller transport, og dele skal ikke sendes til et laboratorium. Dette forbedrer inspektionseffektiviteten i høj grad og passer til tempoet i industriel batchproduktion.
4. Stabile, repeterbare data til batch varmebehandling kvalitetskontrol
Sammenlignet med Leeb-testere er ultralydshårdhedstestere minimalt påvirket af emnets form, tykkelse, overfladetilstand og miljøinterferens, så deres data er stabile og gentagelige. De kan nøjagtigt identificere ikke-overensstemmende produkter, såsom dem med utilstrækkelig nitreret hårdhed, ujævn nitrering eller understandard hærdede lag. Dette hjælper virksomheder med at opbygge et standardiseret, raffineret kvalitetskontrolsystem til nitrering af varmebehandling og stabilisering af batchkvalitet.
III. Gældende scenarier
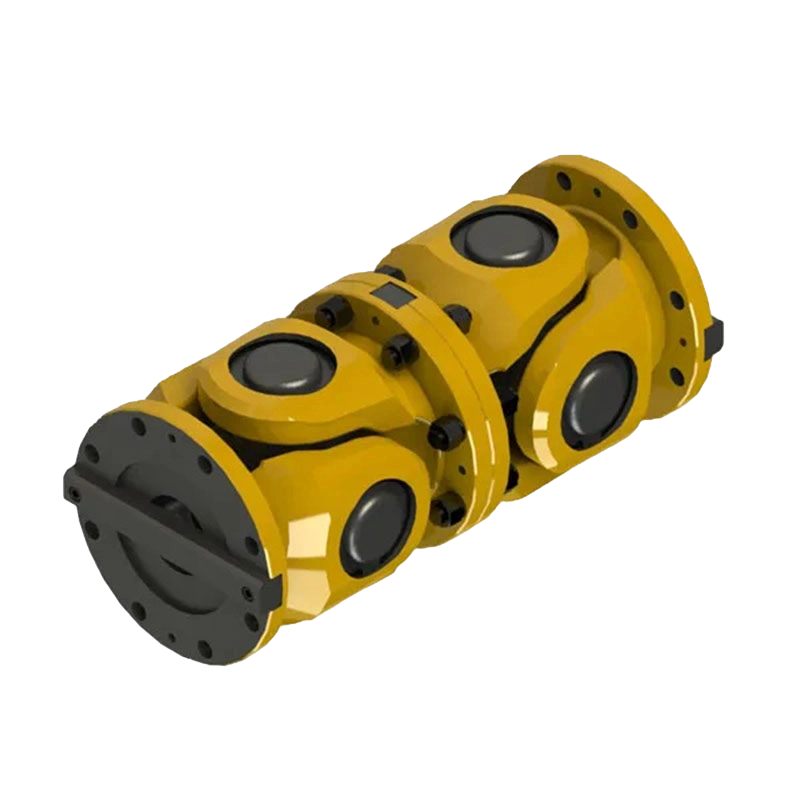
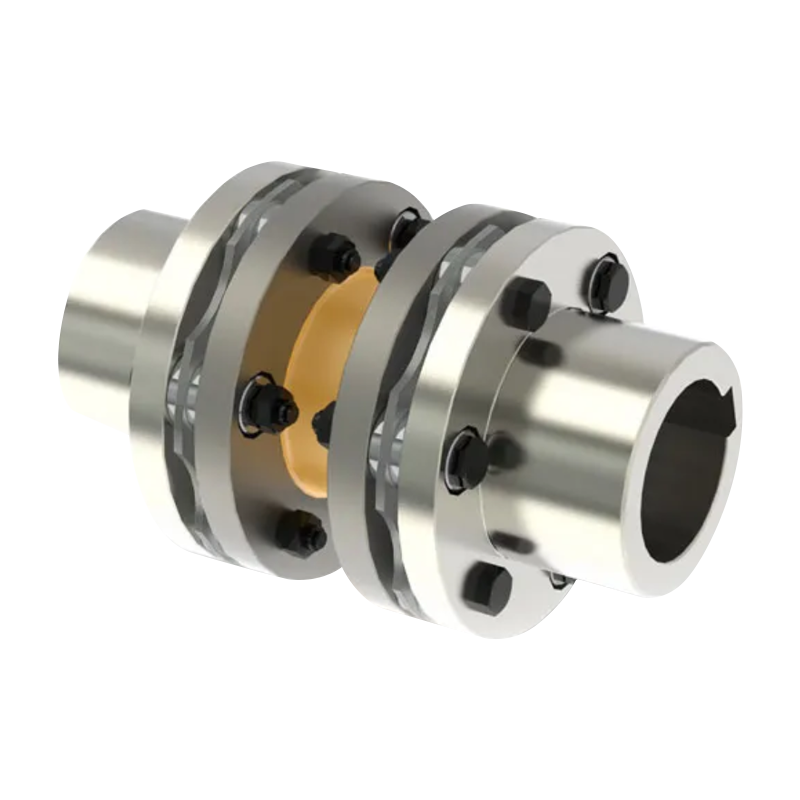
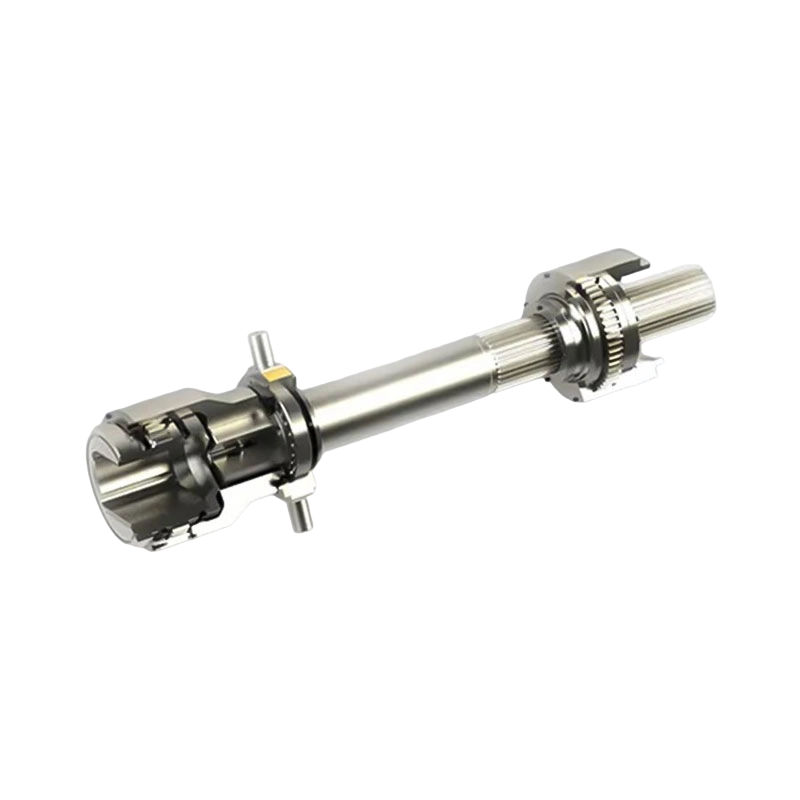
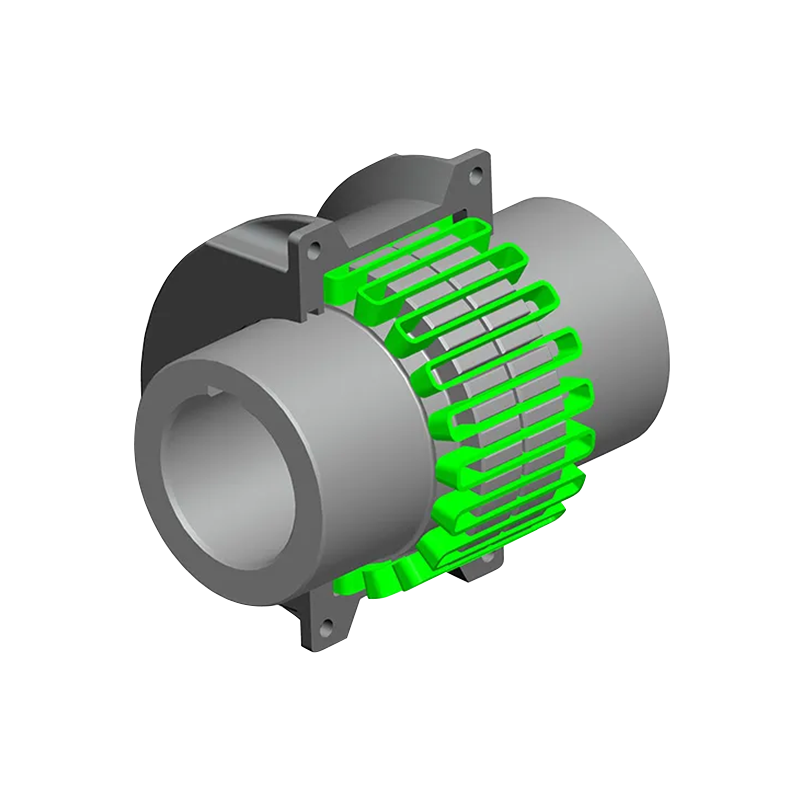
Testeren er velegnet til nitrerede formdele, præcisionsnitrerede tandhjul, ventilatoraksler, stempelstænger, præcisionshydraulikdele og nitrerede komponenter til entreprenørmaskiner. Den passer også til vigtige tunge transmissionsdele såsom tandoverflader, stifter, ærmer og splines på tandkoblinger, tromle gearkoblinger, elastiske stiftkoblinger, membrankoblinger og universalkoblinger .
Disse dele tjener i krævende industrier som f.eks metallurgisk udstyr, minemaskiner, løfteudstyr, havneudstyr, pumpestationer og nyt energiudstyr . Testeren dækker hele nitreringsworkflowet: indgående inspektion, procesverifikation og endelig inspektion før forsendelse.
IV. Resumé
I betragtning af nitrerede deles tyndlagsstruktur med høj hårdhed har traditionelt hårdhedstestudstyr mange mangler: utilstrækkelig nøjagtighed, beskadigelse af emner, begrænsede brugsscenarier og lav effektivitet. UCI ultralydshårdhedstesteren er grundlæggende egnet til inspektion af nitrerede dele i kraft af sit funktionsprincip. Dets højpræcisions mikroindrykning, ikke-destruktive test, portabilitet og stabile data har gjort det til det almindelige kvalitetsinspektionsudstyr i nitreringsvarmebehandlingsindustrien.
Som professionel producent af fleksible akselkoblinger and metal elastic element flexible couplings , Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd. anvender denne metode til sine nitrerede koblingskomponenter. Hver del er professionelt hårdhedstestet med en ultralyds hårdhedstester. Dette styrer præcist overfladehårdhed og hærdede lags parametre, så produktets ydeevne og procesparametre fuldt ud opfylder de tekniske krav i tegningerne. Gennem hele processen beskytter vi overfladeintegriteten og beståelsesgraden af færdige produkter. Vi leverer højkvalitets, skadefri koblinger, inklusive tilpassede ikke-standarddesigns, der forbliver pålidelige under tunge belastninger i metallurgi, minedrift, løft og havneapplikationer.
- Hurtige links
- About
- Products
- Our Service
- News & Events
- Contact
- Produktserie
- Fleksible koblinger med ikke-elastiske elementer
- Fleksible koblinger med metalelastiske elementer
- Fleksible koblinger med ikke-metalliske elastiske elementer
- Sikkerhedskobling
- Stiv kobling
- Kontakt os
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:No.1 Zhongye Yingbin Avenue, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, Jiangsu-provinsen, Kina.