:+86 15106109009
:sales@couplingzy.com
 da


Hvilken rolle spiller akselkoblinger i tungt udstyr?
I tungt udstyr - knusere, møller, pumper, kompressorer, transportører og industrielle drev - er en akselkobling det mekaniske led mellem strømkilden og den drevne belastning. At vælge og dimensionere den forkerte kobling er en af de mest pålidelige måder at forårsage uventet nedetid: Koblinger, der er for små, fejler under maksimalt drejningsmoment, dem, der er for store, tilføjer unødvendig masse og inerti, og de, der vælges uden hensyn til fejljustering eller stødforhold, forværres hurtigt. Denne vejledning dækker hele dimensioneringsprocessen, fra momentberegninger gennem servicefaktorer, fejljusteringskapacitet, vridningsanalyse og endelige udvælgelseskriterier.
Forståelse af akselkoblingers rolle i tungt udstyr
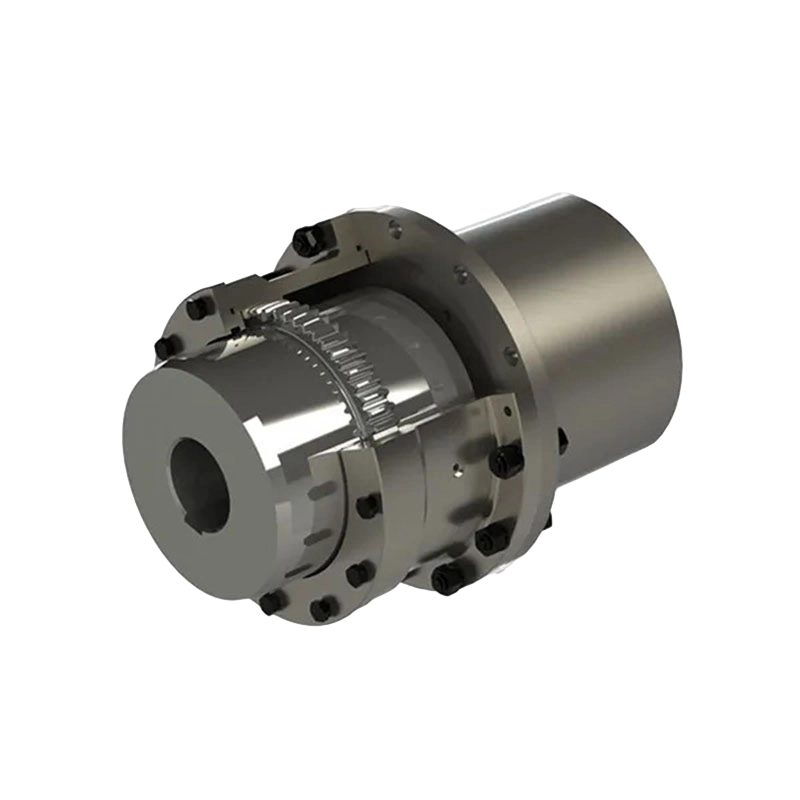
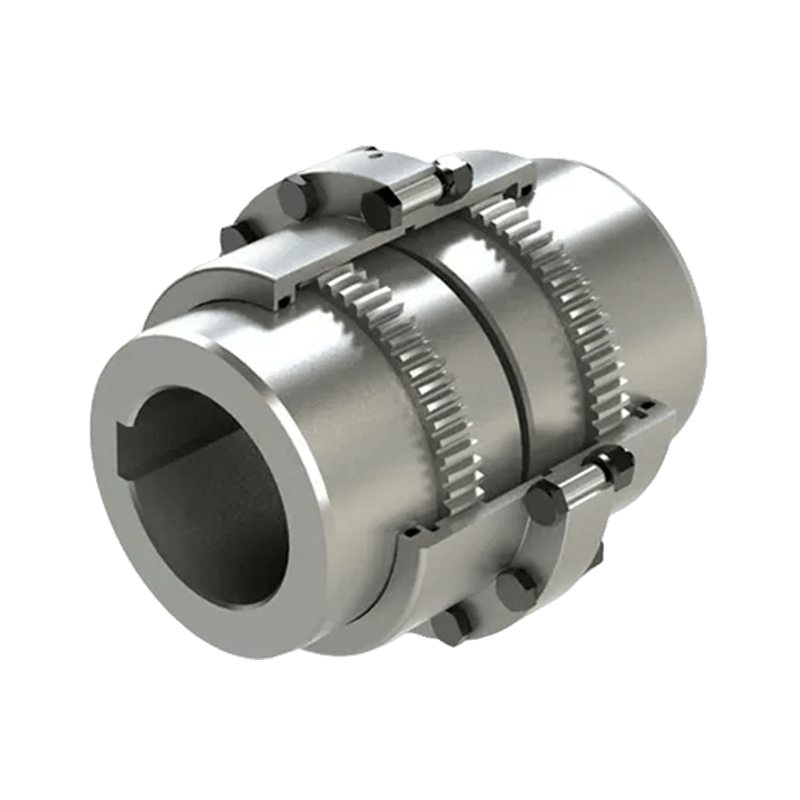
A akselkobling forbinder to roterende aksler - typisk en driver (motor-, motor- eller gearkasseudgang) og en drevet maskine - for at overføre drejningsmoment og rotationshastighed. I tungt udstyr skal koblinger gøre dette under forhold, der ville ødelægge en dårligt specificeret komponent: højt kontinuerligt drejningsmoment, hyppige stødbelastninger fra knusekæber eller kompressorstempler, termisk cykling, akselforskydning forårsaget af fundamentsætning eller termisk vækst og årtiers kontinuerlig drift.
Ud over simpel drejningsmomentoverførsel tjener koblinger i tunge industrielle omgivelser flere ekstra funktioner:
- Misalignment bolig: kompenserer for vinkel-, parallel- og aksial akselforskydning, som ikke helt kan elimineres under installationen, eller som udvikler sig under drift
- Vibrationsdæmpning: dæmpende torsionsvibrationsspidser, der ellers ville forplante sig ind i gearkasser, motorer og drevet udstyr
- Overbelastningsbeskyttelse: fungerer som en mekanisk sikring, der ikke fortrinsvis beskytter dyrere downstream-komponenter
- Elektrisk isolering: forhindrer herreløse strømme i at bevæge sig aksel-til-aksel i visse industrielle miljøer
Trin 1 — Bestem det nominelle overførte drejningsmoment
Hver dimensioneringsberegning begynder med, at det nominelle drejningsmoment overføres. Hvis førerens effekt og hastighed er kendt, beregnes det nominelle drejningsmoment direkte:
P = overført effekt (kW)
n = akselhastighed (RPM)
9550 = enhedskonverteringskonstant (konverterer kW og RPM til N·m)
Alternativ i kejserlige enheder: T n (lb·in) = (P (HP) × 63.025) / n (RPM)
I tungt udstyr er "nominelt" drejningsmoment det gennemsnitlige steady-state drejningsmoment under fuld designbelastning. Dette er ikke det maksimale drejningsmoment, som koblingen skal overleve - det tal udledes i næste trin ved hjælp af servicefaktorer. Bekræft altid, om det anvendte effekttal er motornavnepladeeffekt, akseludgangseffekt efter gearkasseeffektivitetstab eller det faktiske behov for den drevne maskine ved dens designdriftspunkt.
Trin 2 — Anvend servicefaktorer til at bestemme designmoment
Det nominelle drejningsmoment er basislinjen. Den design drejningsmoment — værdien, der bruges til valg af kobling — tager højde for spidsbelastninger, stødhændelser, opstartsmoment og applikationsgrad. Dette gøres ved at gange det nominelle drejningsmoment med en sammensat servicefaktor:
T n = nominelt overført drejningsmoment (N·m)
f s = sammensat servicefaktor (dimensionsløs) — produkt af alle relevante underfaktorer
Den sammensatte servicefaktor er bygget af flere komponenter, der hver adresserer en anden kilde til belastning ud over det nominelle drejningsmoment i konstant tilstand:
| Underfaktor | Beskrivelse | Typisk rækkevidde til tungt udstyr |
|---|---|---|
| f A — Anvendelse / belastningstype | Regner for arten af den drevne belastning: jævnt, moderat stød, kraftigt stød | 1,0 (glat) til 3,0 (kraftig stød, f.eks. kæbeknuser) |
| f S — Opstart / maksimalt drejningsmoment | Elektriske motorer producerer 2–4× typeplademoment under direkte start | 1,5–3,5 for direkte on-line; 1,0–1,5 for VFD eller soft-start |
| f T - Temperatur | Reducerer det nominelle drejningsmoment for elastomere elementer ved forhøjede driftstemperaturer | 1,0 ved ≤50°C; op til 1,5 ved 80-100°C driftsmiljøer |
| f H — Timer pr. dag / arbejdscyklus | Kontinuerlig 24-timers drift kræver højere reduktion end 8-timers vagter | 1,0 (≤8 timer/dag) til 1,25 (24 timer/dag uafbrudt) |
| f M — Sværhedsgrad af fejlstilling | Større forskydning medfører yderligere bøjningsbelastninger på koblingselementer | Anvendes som reduktion af tilladt drejningsmoment — tjek pr. producent |
Trin 3 — Identificer spids- og stødmomentforhold
I tungt udstyr er skelnen mellem designmoment og spidsmoment kritisk. Designmoment — nominelt drejningsmoment multipliceret med servicefaktorer — styrer valget af kontinuerlig drift og udmattelseslevetid. Men koblingen skal også modstå lejlighedsvise spidsbegivenheder uden plastisk deformation eller brud.
Almindelige topmomenthændelser i tungt udstyr omfatter:
- Blokeringsmoment under motorstart: til direkte-on-line-starter kan drejningsmomentet med låst rotor nå 6–8× nominelt drejningsmoment i store egernburmotorer. Koblingen ser denne belastning hver gang maskinen startes.
- Knuser eller makuleringsmaskine sidder fast og frigør: når en kæbeknuser sætter sig fast på uknuselig materiale og derefter frigives pludseligt, udledes den lagrede elastiske energi i drivlinen som en momentspids, der kan være 3-5× køremoment.
- Kompressor modtryksstigninger: stempelkompressorer genererer betydelige drejningsmomentudsving ved hver cylinderfyringshændelse - amplituden afhænger af antallet af cylindre og hastigheden.
- Transportbåndsslip og lås: en belastet rem, der glider på drivremskiven og derefter griber, genererer et impulsivt drejningsmoment.
Koblingens maksimalt maksimalt drejningsmoment (T max eller T KS i mange kataloger) skal overstige alle identificerede spidsbegivenheder med en tilstrækkelig sikkerhedsmargin. For tungt industrielt udstyr er et minimumsforhold på T KS /T design på 1,5-2,0 anbefales. For knusere og lignende højchokmaskiner er 2,0–3,0 mere passende.
Trin 4 — Kvantificer akselforskydning
Perfekt akseljustering findes ikke i tungt udstyr i drift. Fundamentsætning, termisk vækst af varmt udstyr, lejeslid og monteringstolerancer giver alle fejljusteringer, som koblingen skal tåle uden at generere for store bøjningsbelastninger, vibrationer eller for tidligt slid af dens fleksible elementer.
Tre typer fejljustering skal kvantificeres individuelt og sammenlignes med koblingens nominelle kapacitet:
Vinklen mellem de to akslens midterlinjer, målt i grader eller milliradianer. Mest almindelig type i tungt udstyr på grund af differentiel termisk vækst og fundamenttilt.
Sideforskydning mellem akslens midterlinjer, målt i mm. Forårsaget af justeringsfejl, lejeslid eller strukturel afbøjning. Mest skadelig for koblingselementer.
Aksial forskydning mellem akselender, forårsaget af termisk ekspansion, trykbelastninger eller endespil i lejer. Skal holde sig inden for koblingens aksiale vandringsområde.
Når flere fejljusteringstyper er til stede samtidigt - hvilket næsten altid er tilfældet i rigtige installationer - interagerer de og reducerer den tilladte kapacitet for hver type. De fleste producentens dimensioneringsmetoder bruger en kombineret fejljusteringsfaktor eller kræver, at hver komponent forbliver inden for en reduceret brøkdel af dens maksimale nominelle værdi, når de andre er ikke-nul. Den almindeligt anvendte tommelfingerregel er:
Δr = faktisk parallel offset; Δr max = nominel maksimal parallel offset
Δa = faktisk aksial forskydning; Δa max = nominel maksimal aksial forskydning
Hvis summen overstiger 1,0, fungerer koblingen ud over dens misalignment-omhylning.
Trin 5 — Torsionsvibrationsanalyse for drev med tungt udstyr
Hver roterende drivlinje har naturlige torsionsfrekvenser bestemt af fordelingen af inerti og torsionsstivhedsværdierne for akslerne, koblingerne og andre elementer i systemet. Hvis en excitationsfrekvens - fra motormomentrippel, gearmaske, frem- og tilbagegående kompressorudløsning eller drevovertoner med variabel hastighed - falder sammen med en naturlig frekvens, opstår der torsionsresonans. Den resulterende drejningsmomentforstærkning kan være mange gange den nominelle værdi, hvilket forårsager hurtig udmattelsesfejl af koblinger, kilespor og aksler.
For tungt udstyr med drev med variabel hastighed, frem- og tilbagegående maskineri, eller hvor opstart fejer gennem et bredt hastighedsområde, er en fuld torsionsanalyse obligatorisk, før koblingsvalget afsluttes. De nødvendige nøgleparametre er:
- Masseinertimoment (J) af alle roterende komponenter — motorrotor, koblingsnav, gearkasseelementer, drevet maskinrotor — i kg·m²
- Torsionsstivhed (C T ) af hvert akselsegment og koblingselement i N·m/rad
- Excitationsfrekvenser — Grundlæggende og harmoniske fra alle periodiske drejningsmomentkilder i systemet
- Dæmpningsegenskaber af koblingens fleksible element — kritisk for begrænsning af resonansamplitude
C T = vridningsstivhed af kobling (N·m/rad)
J 1 = inertimoment for massen på førersiden (kg·m²)
J 2 = inertimoment af drevet sidemasse (kg·m²)
Denne forenklede formel gælder for en to-krops klumpet model. Rigtige systemer kræver multi-body modellering med specialsoftware.
Koblingens torsional stiffness is a key design variable in this analysis. Soft elastomeric couplings have low C T , som skifter naturlige frekvenser nedad - potentielt væk fra driftshastighedsexcitationer, men potentielt ind i opstartshastighedsområdet. Stive metalliske skiver eller gearkoblinger har høj C T , hvilket placerer naturlige frekvenser langt over driftshastigheden. Heller ikke er universelt korrekt - resultatet afhænger af det specifikke system og excitationsspektrum.
Trin 6 — Vælg koblingsstørrelsen fra kataloget
Med designdrejningsmoment, maksimalt drejningsmoment, fejljusteringshylster, borestørrelser og krav til torsionsstivhed defineret, kan du nu vælge en specifik koblingsstørrelse fra en producents program. Minimumskravene for iflgept er:
| Parameter | Krav | Noter |
|---|---|---|
| Nominel kontinuerligt drejningsmoment T KN | T KN ≥ T design | Katalogets kontinuerlige drejningsmoment skal opfylde eller overstige det beregnede designmoment |
| Maksimalt drejningsmoment T KS | T KS ≥ T peak × sikkerhedsfaktor | Med sikkerhedsfaktor 1,5–3,0 afhængig af stødets sværhedsgrad |
| Borekapacitet | Maksimal boring ≥ akseldiameter | Kontroller både driver- og drevakslens boringer - de kan være forskellige |
| Fejljusteringsvurderinger | Alle tre forskydningstyper inden for nominel kapacitet | Kombineret fejljusteringskontrol pr. trin 4 skal opfylde ≤ 1,0 |
| Maksimal hastighed | n max,kobling ≥ driftshastighed | Kritisk for fleksible elementers centrifugalspænding og balance |
| Vridningsstivhed C T | Kompatibel med torsionsanalyseresultat | Må ikke placere egenfrekvens inden for driftshastighedsområdet |
Trin 7 — Bekræft bore- og kilesporskapacitet
Navboringen og kilegangen skal overføre det fulde designdrejningsmoment uden at give efter for akslen, navet eller nøglen. For en parallel nøgleforbindelse - det mest almindelige arrangement i tungt udstyr - er nøglen dimensioneret og kontrolleret i både forskydnings- og tryklejespænding:
T design = designmoment (N·mm — brug konsekvente enheder)
d = akseldiameter (mm)
w = nøglebredde (mm)
l eff = effektiv nøgleindgrebslængde (mm) — brug den mindste af nav- eller akselkilenængde
τ tilladt = tilladt forskydningsspænding for nøglemateriale - typisk 80-100 MPa for C45 stålnøgle
h = nøglehøjde (mm)
σ c, tilladt = tilladt trykspænding - typisk 150-200 MPa for kilespor i medium kulstofstålnav
Kompressionssvigt styrer typisk før forskydningsfejl for standardnøgleforhold.
Til applikationer med kraftige stød - knusere, makuleringsmaskiner og reverserende drev - overvej en splineforbindelse i stedet for en enkelt parallel nøgle. Splines fordeler belastningen over flere tænder, hvilket dramatisk reducerer spændingskoncentrationerne ved kilesporets rod, som er det mest almindelige startsted for akseltræthedsrevner i tunge industrielle drev.
Trin 8 — Verifikation af masseinertimoment og startbelastning
I tungt udstyr med stor inerti på drevet side - lange transportsystemer, store møller, højinerti ventilatorer - skal motoren iflgelerere hele den tilsluttede inerti fra hvile til fuld hastighed. Koblingen overfører dette iflgelerationsmoment gennem hele startperioden. Startmomentet ved koblingen kan være langt højere end det nominelle køremoment, hvis drevet ikke bruger en soft-start eller variabel frekvensomformer.
J i alt = totalt reflekteret inertimoment for det drevne system (kg·m²)
α = vinkelacceleration (rad/s²)
Δn = hastighedsændring fra 0 til driftshastighed (RPM)
t iflg = accelerationstid (sekunder)
Koblingen skal håndtere T motor, start - T indlæs, start T iflg samtidigt under starttransienten.
For væskekoblinger og koblinger med softstart-funktioner er startmomentet, der overføres til den drevne side, i sagens natur begrænset af koblingens design. For stive elementkoblinger (gear, skive, gitter) overføres det fulde motorstartmoment, og koblingen skal være dimensioneret til at klare det.
Praktisk dimensioneringseksempel: Transportørkobling
En båndtransportør drives af en 315 kW, 1.485 RPM motor gennem en væskekobling og gearkasse. Koblingen ved gearkassens udgangsaksel (akseldiameter 140 mm, hastighed 148,5 RPM efter en 10:1 gearkasse) skal dimensioneres. Anvendelsen involverer moderate stødbelastninger (malmtransportør), 24-timers kontinuerlig drift.
- Nominelt drejningsmoment ved kobling: T n = (315 × 9550) / 148,5 = 20.252 N·m
- Servicefaktorer: anvendelsesfaktor f A = 1,5 (moderat stød, malm); pligtfaktor f H = 1,25 (24 timer/dag); temperaturfaktor f T = 1,0 (omgivende service). Komposit f s = 1,5 × 1,25 × 1,0 = 1.875
- Design drejningsmoment: T design = 20.252 × 1,875 = 37.973 N·m → rund op for at vælge kobling med en nominel værdi ≥ 38 kN·m
- Kontrol af spidsmoment: motorens startmoment overført (væskekobling begrænser dette) — bekræftet ≤ 2× T n ved væskekoblingskarakteristik. Topdrejningsmoment = 2 × 20.252 = 40.504 N·m . Vælg kobling med T KS ≥ 60 kN·m (1,5× sikkerhed ved spidsbelastning)
- Boring: 140 mm aksel — bekræft, at den valgte koblingsstørrelse passer til 140 mm boring med kilespor iht. DIN 6885
- Resultat: en gitterkobling i det 45–50 kN·m kontinuerlige mærkeområde med 80 kN·m spidsværdi opfylder alle kriterier
Almindelige størrelsesfejl i applikationer med tungt udstyr
- Dimensionering på nominel effekt alene uden servicefaktorer. I tungt udstyr fordobler eller tredobler servicefaktorer rutinemæssigt det nominelle drejningsmoment. Udeladelse af dem giver en systematisk underdimensioneret kobling.
- Brug af motorens navnepladeeffekt i stedet for det faktiske akselmoment på koblingsstedet. Efter en gearkasse ganges drejningsmomentet med gearforholdet (mindre effektivitetstab). En kobling på udgangssiden af en 10:1 gearkasse ser 10× motorakslens drejningsmoment.
- Ignorerer torsionsresonans i drev med variabel hastighed. VFD'er fejer gennem et bredt frekvensområde under acceleration. Uden en vridningsanalyse kan systemet give resonans ved en hastighed, der falder inden for det normale driftsområde.
- Angivelse af koldjusteringsforskydning som maksimum. Termisk vækst af store motorer, gearkasser og procesudstyr kan tilføje flere millimeter offset ved driftstemperatur. Størrelse til den varmløbende tilstand.
- Valg af den mindste kobling, der opfylder drejningsmomentkravet uden at kontrollere hastigheden. Store koblinger med elastomere elementer har maksimale hastighedsgrænser drevet af centrifugalspænding. Ved høje hastigheder kan den næste større størrelse være påkrævet, selvom drejningsmomentkapaciteten er tilstrækkelig.
- Forsømmer verifikation af nav-til-aksel-pasning. En kobling, der er dimensioneret korrekt til drejningsmoment, men installeret med utilstrækkelig interferenspasning eller en underdimensioneret nøgle, vil stadig svigte - ved akselforbindelsen, ikke selve koblingselementet.
Tjekliste til forudinstallation og idriftsættelse
- Bekræft, at akseldiametrene stemmer overens med koblingens boringsspecifikation - mål, antag ikke
- Kontroller, at kilesporets dimensioner er i overensstemmelse med standarden, der henvises til i koblingsdatabladet (typisk DIN 6885 eller ANSI B17.1)
- Mål og noter koldjusteringsforskydninger før den endelige koblingsinstallation
- Bekræft koblingselementet eller edderkoppens tilstand før samling - udskift, hvis der er tegn på slid eller revner
- Anvend det korrekte drejningsmoment på alle navfastgørelseselementer - fastgørelseselementer med for lavt tilspændingsmoment er den primære årsag til koblingsboltfejl i tunge drev
- Kontroller koblingsenheden for korrekt aksial positionering - koblingsnav skal indstilles til det specificerede mellemrum (DBSE - afstand mellem akselender) i henhold til installationstegningen
- Efter den første fulde termiske cyklus ved driftstemperatur, skal du kontrollere justeringen igen, og skru fastgørelserne til igen
- Etabler et inspektionsinterval for fleksible koblingselementer - elastomerer hærder og revner med alderen uafhængigt af belastningstimer
Dimensionering af akselkoblinger til tungt udstyr er en systematisk proces, der går langt ud over at matche en boringsdiameter til en aksel. Korrekt dimensionering kræver beregning af nominelt drejningsmoment ud fra effekt og hastighed, valg af passende servicefaktorer for applikationens sværhedsgrad og driftscyklus, identifikation af spids- og stødmomenthændelser, kvantificering af den tredimensionelle fejljusteringsindhylling under varme driftsforhold, og hvor variabel hastighed eller frem- og tilbagegående maskiner er involveret, udfører en vridningsanalyse for at bekræfte den naturlige vibrationsstivhed. excitationskilder. Hver parameter har en direkte konsekvens for koblingens levetid og pålidelighed — og i tungt industrielt udstyr påvirker en uplanlagt koblingsfejl sjældent kun selve koblingen.
- Hurtige links
- About
- Products
- Our Service
- News & Events
- Contact
- Produktserie
- Fleksible koblinger med ikke-elastiske elementer
- Fleksible koblinger med metalelastiske elementer
- Fleksible koblinger med ikke-metalliske elastiske elementer
- Sikkerhedskobling
- Stiv kobling
- Kontakt os
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:No.1 Zhongye Yingbin Avenue, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, Jiangsu-provinsen, Kina.